数控刀架是数控车床实现自动换刀的重要功能部件,也是影响加工效率、定位精度和工艺适应性的核心环节。通过一次装夹完成多道工序,刀架能够减少重复定位带来的误差,缩短辅助时间,提高批量加工的一致性和生产节拍。
从结构形式看,数控刀架主要分为排式刀架、回转刀架和带刀库的自动换刀装置。排式刀架沿机床横向滑板上布置刀具,换刀时依靠滑板移动使不同刀具到达加工位置,结构相对简单,适合小型零件和空间紧凑的机床。回转刀架通过刀盘旋转实现工位切换,可设计成四工位、六工位或多工位形式,广泛应用于经济型和中档数控车床。带刀库的自动换刀装置则进一步扩展了刀具容量,适合工序复杂、刀具数量较多的车削中心或复合加工机床。
按驱动方式区分,该刀架常见有电动、液压和伺服驱动等类型。电动刀架多采用电机配合蜗轮蜗杆、齿盘定位等机构完成抬起、转位、定位和锁紧动作,结构成熟,维护相对简便,适合一般车削工况。液压刀架依靠液压系统提供动力,锁紧刚性好,承载能力较强,在重载切削和断续加工中表现较为稳定。伺服刀架则通过伺服电机实现闭环分度,换刀路径更灵活,重复定位精度和响应速度通常更具优势,适合对精度和自动化程度要求较高的场景。
近年来,动力刀架和伺服动力刀塔的应用逐渐增多。它在普通刀架基础上增加了刀具旋转功能,可配合C轴完成铣削、钻孔等复合工序,减少二次装夹,提升复杂零件的一次成型能力。对于车铣复合机床而言,动力刀架已成为提升工艺集成度的重要配置。
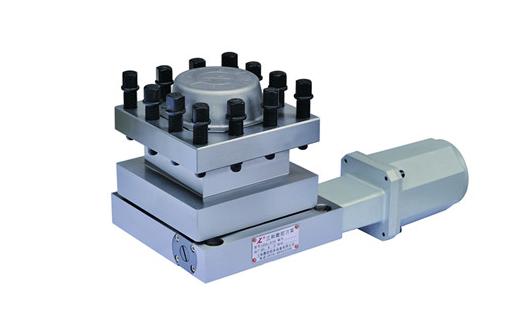
在实际选型中,数控刀架需要与机床床身形式、主轴规格、控制系统和加工工艺相匹配。立式刀架多用于平床身或简易数控车床,卧式刀架则更常见于斜床身全功能车床。工位数量、换刀时间、重复定位精度、锁紧刚性和密封防护水平都会影响最终使用效果。对于从事工业检测与实验设备采购和配套的用户来说,除关注基本性能外,还应重视接口兼容性、备件供应和本地化服务能力。
日常使用中,该刀架的稳定性与润滑、密封、安装精度和控制系统配合密切相关。冷却液和切屑侵入、齿盘磨损、电机或液压元件异常都可能影响换刀可靠性。定期检查刀位定位状态、锁紧情况和密封完整性,有助于延长使用寿命,降低停机风险。
总体来看,数控刀架正朝着更高精度、更快换刀、更强复合加工能力和更可靠密封防护方向发展,其在精密车削和自动化产线中的作用也将持续增强。
 服务热线:0576-86922056


 产品分类
 更新时间:2026-10-09
 浏览次数:13


 您的位置:
